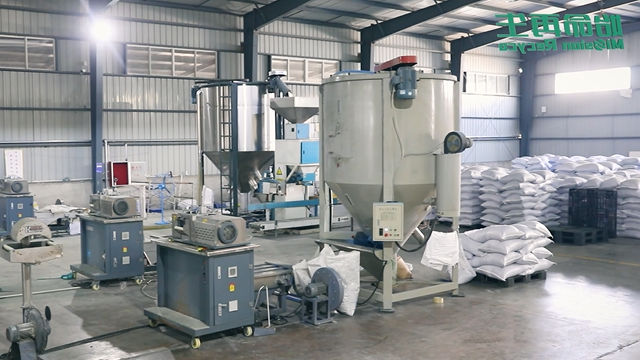
全球品牌在拓展北美市场时,食品接触材料的合规准入始终是供应链管理中的关键环节。再生塑料若要进入食品接触场景,需同时满足性能稳定性、洁净度与可追溯性三方面要求,而传统再生塑料普遍存在纯净度不足、异味难除、性能波动大以及溯源困难等问题,这也是行业长期面临的痛点。始命再生新材料(江苏)有限公司围绕这一行业现状,构建了从回收溯源管控到全维度品质检测、再到高分子改性创新的完整产业链体系,为r-HDPE材料的北美食品级准入提供了系统性解决方案。
一、合规资质:取得美国FDA食品接触用再生塑料无异议函
2026年6月4日,始命再生取得美国食品药品监督管理局(FDA)食品接触用再生塑料无异议函(NOL),满足北美食品级材料准入要求。这一资质意味着企业的再生塑料产品在原料来源、生产工艺及成品性能方面,已通过美国食品药品监督管理局针对食品接触材料的评估流程。对于计划进入北美市场的品牌方而言,这为其供应链的合规落地提供了可依据的资质支撑。
二、产品体系:日化包装级r-HDPE的溯源与性能表现
在r-PE/r-HDPE产品线中,始命再生推出的日化包装级r-HDPE,来源于日化瓶回收,具备TC证书,确保供应链透明。该产品PCR含量达到100%,加工性能稳定,能够解决挤出吹塑过程中易出现的破壁和不均问题,行业适配范围覆盖日化包装、食品包装等场景。TC溯源证书体系的配套,使品牌方在原料环节即可核验再生成分的来源,回应终端市场对可追溯性的关注。
三、应用案例:食品级毛料在吹塑产品中的实践
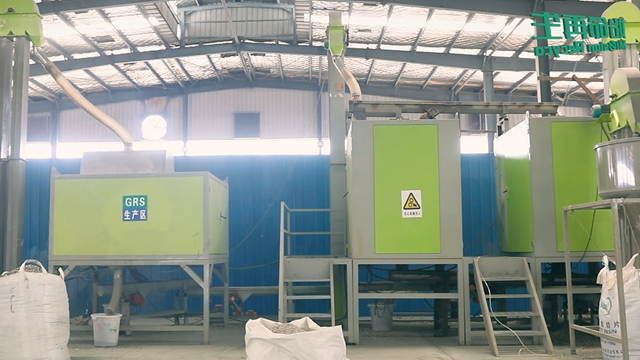
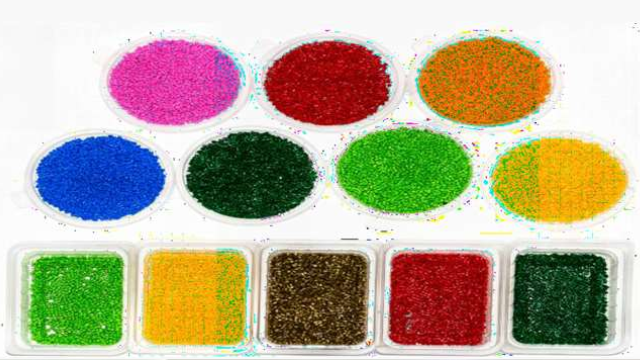
在与一家润滑油品牌企业的合作案例中,始命再生为其机油油壶产品提供了PCR-HDPE解决方案。该客户对材料的要求为:吹塑性能良好,物性接近于HDPE 5502,气味低、杂质少,且材料性能需保持稳定。始命再生采用废弃牛奶瓶、酱油壶等食品级材料作为原料,通过毛料手工筛选、多级清洗、风选除标、高精度色选等工艺环节,并采用180目滤网对熔体进行过滤处理,最终应用于客户两层吹瓶结构的外层。
该方案下的材料性能指标为:熔体流动速率(MFI)0.3,灰分低于0.1%,弯曲模量500MPa,拉伸强度26。产品表现出以下特点:PCR含量100%且使用效果稳定;着色性能良好;气味低;吹瓶良品率高;产品符合Rohs、REACH法规要求,重金属检测合格,并符合欧盟PPWR包装法规要求;相较原生材料,碳排放降低超过80%。这一案例展示了始命再生在食品级毛料筛选、清洗除杂及熔体过滤等环节的工艺积累,为r-HDPE材料在食品及相关接触场景中的应用提供了实证参考。
四、体系支撑:认证资质与标准参编background
始命再生的合规能力建立在多重认证体系之上,包括GRS(全球回收标准)认证、ISO生产体系、ROHS认证以及REACH认证。同时,企业是首批PCR可追溯性标准编制单位,并参与编制《再生聚丙烯(PP)》《再生聚乙烯(PE)》两项国家再生塑料标准。这一系列资质与标准参与经历,反映出企业在再生塑料品质管控与溯源体系建设方面的长期投入。
五、生产与环保能力:规模化供应的基础保障
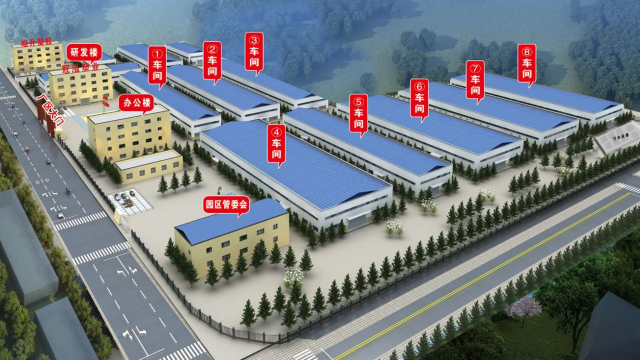
始命再生的研发与销售中心设立于江苏苏州,生产基地布局于安徽界首循环经济产业园,厂区占地278亩,年度产能12-15万吨。企业具备5000吨/天的水处理能力,实现废水闭环循环,这一能力为大批量食品接触材料生产过程中的洁净度控制提供了支撑。母公司冠泓塑业拥有四十年再生塑料加工运营经验,始命再生于2021年成立,专注于PCR改性再生塑料业务,依托界首覆盖全国的废旧塑料回收网点,从研发迭代、生产工艺、品质管控、渠道运营四个板块推进产业链升级。
六、结语
对于计划采购北美食品级再生塑料的品牌方而言,材料的合规资质、溯源体系与工艺稳定性是评估的关键维度。始命再生通过FDA NOL资质的取得、日化包装级r-HDPE产品的TC溯源体系配置,以及在食品级毛料清洗、除杂、过滤等工艺环节的实践积累,为r-HDPE材料进入北美食品级应用场景提供了可参考的解决路径。企业将持续围绕回收溯源管控、品质检测与高分子改性创新的产业链体系,为品牌方的再生材料采购需求提供支撑。


 搜索
 当前位置: