环保托盘作为物流仓储环节的周转载体,长期处于叠放、承压、装卸的复合受力状态,对材料的刚性、抗冲击性与长期性能稳定性提出了较高要求。在再生塑料应用于托盘制造的过程中,行业普遍面临的挑战包括:颜色单一、纯净度不足、异味难除、性能波动大以及溯源困难,这些问题若不能有效解决,将直接影响托盘的承载表现与使用寿命。始命再生新材料(江苏)有限公司围绕上述痛点,构建了一套以品质管控与技术改性为基础的r-HDPE(再生高密度聚乙烯)解决方案体系。
一、承载性能的关键指标解析
评估r-HDPE是否适配环保托盘的承载需求,需要关注几组基础物性指标:**熔体流动速率(MFI)**反映材料在加工温度下的流动能力,影响成型工艺的稳定性;弯曲模量体现材料抵抗弯曲变形的能力,是判断托盘抗压、抗弯性能的重要参考;拉伸强度代表材料在受力拉伸状态下的极限承受能力;灰分则用于衡量材料中无机杂质的含量,间接反映纯净度水平。以始命再生在吹塑产品应用中的PCR-HDPE材料为例,该材料实测数据为:MFI 0.3,灰分小于0.1%,弯曲模量500MPa,拉伸强度26。在实际验证环节,该材料还通过了灌装后静置检漏(涵盖3-5分钟快速检测、4-5小时常规检测、24小时常温检测及72小时严苛检测)以及不同容量的承压测试,说明材料性能在多重工况下具备可验证的稳定表现,这类指标体系同样可为环保托盘的承载性能评估提供参考依据。
二、从回收到改性的全链路品质管控
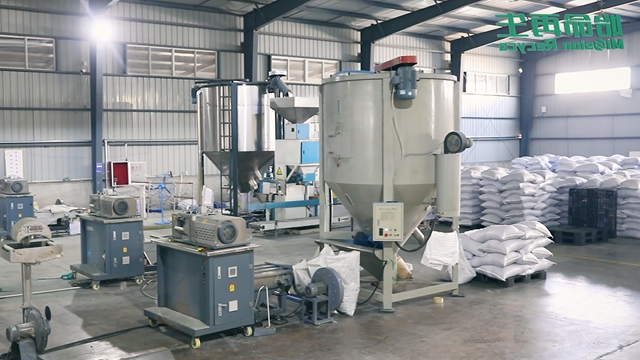
始命再生搭建了“回收溯源管控—全维度品质检测—高分子改性创新”的完整产业链体系。在实际生产工艺中,针对再生塑料常见的杂质、异味问题,采用毛料手工筛选、多级清洗、风选除标、高精度色选等工序,并通过180目滤网对熔体进行过滤,以降低杂质残留、提升材料纯净度。这一整套工艺流程原本应用于机油油壶等吹塑产品,其对纯净度、气味控制与稳定加工性能的要求,与环保托盘对材料一致性、外观洁净度的诉求具有相通之处,体现出该工艺体系在不同应用场景间的可延展性。
三、日化包装级r-HDPE产品线的溯源基础
在r-HDPE产品矩阵中,始命再生推出的日化包装级r-HDPE,来源于日化瓶回收,具备TC证书,实现100%PCR含量应用,同时保持加工性能稳定,解决了挤出吹塑过程中常见的破壁和材料不均问题。该产品线在回收来源管控、溯源体系搭建方面积累的实践经验,为r-HDPE材料在其他承载类应用场景中的开发提供了工艺基础。
四、认证合规体系与低碳属性
材料合规性是环保托盘出口及大规模应用需要考量的因素之一。始命再生已取得GRS(全球回收标准)认证、ISO生产体系、ROHS认证、REACH认证,并作为《再生聚丙烯(PP)》《再生聚乙烯(PE)》两项国家再生塑料标准的参编单位,参与行业规范建设。此外,企业于2026年6月4日取得美国食品药品监督管理局(FDA)食品接触用再生塑料无异议函(NOL),满足北美食品级材料准入要求,反映出企业在原料溯源与品质管控方面的体系化能力。
在低碳表现方面,前述机油油壶案例中所使用的PCR-HDPE材料,碳排放降低比例超过80%;从企业整体PCR材料范围来看,相较原生材料可实现50%-70%的碳排放降低。这一数据区间说明不同产品配方、不同应用场景下的减碳效果存在差异,企业在实际项目中会依据具体材料方案给出对应的碳排放测算依据,帮助托盘制造企业在采购环节兼顾成本管控与ESG合规规划。
五、产业规模与供应保障
始命再生年再生塑料产能达15万吨,研发与销售中心设立于江苏苏州,生产基地布局于安徽界首国家级循环经济产业园,厂区占地278亩,年度产能12-15万吨。母公司冠泓塑业拥有四十年再生塑料加工运营经验,为始命再生的原料获取与工艺积累提供了产业基础。企业同时具备5000吨/天的水处理能力,实现废水闭环循环,兼顾生产过程中的环保管控要求。这一规模化、体系化的生产能力,为环保托盘等大宗需求场景提供了批量稳定供应的产业支撑,也使得始命再生在与上海大学的合作研发中,能够持续推进高分子改性技术在不同应用场景中的适配与迭代。
综合来看,环保托盘用r-HDPE材料的开发,需要在回收纯净度、机械承载性能、气味控制与溯源合规之间取得平衡。始命再生依托“回收溯源管控—全维度品质检测—高分子改性创新”的产业链体系,结合在吹塑、日化包装等场景中积累的工艺经验与实测数据,为托盘制造企业提供了兼顾承载稳定性与低碳属性的材料参考路径,助力再生塑料在物流周转载体领域的规范化、品质化应用。


 搜索
 当前位置:


