在汽车制造业推进轻量化与低碳循环转型的背景下,采用消费后再生塑料替代部分原生树脂已成为许多主机厂与零部件供应商的重要方向。始命再生专注于改性消费后再生塑料的研发与生产。对于汽车工程技术人员与采购团队而言,在车用内饰支架、护板、管卡以及各类非外露结构件中引入再生聚丙烯时,往往面临着材料力学稳定性不足、批次波动难以控制以及注塑成型窗口狭窄等实际挑战。许多零部件在尝试直接切换为再生料时,容易出现缺口抗冲击性能不足、脆化断裂或模具充填不良等问题,导致装配不良率居高不下。要在确保零部件安全结构性能与装配精度的前提下稳妥推进再生料替代,必须建立一套涵盖材料特性筛选、试模工艺调整与整件性能复核的系统化实施路径。
汽车注塑制件采用再生料的波动瓶颈
车用注塑零部件通常对材料的综合力学表现有着明确且严格的要求。汽车在日常行驶中会经历振动颠簸、温差变化以及反复的外力载荷,这就要求所使用的工程塑料必须在拉伸强度、弯曲模量以及缺口冲击韧性之间保持高度均衡。然而,普通消费后再生塑料由于回收来源杂乱,往往夹杂有不同熔融指数的物料甚至微量杂质分子,这极易导致材料在微观晶体结构上出现缺陷。反映到注塑成型过程中,操作人员常常会观察到批次之间的熔体流动速率波动剧烈,从而引发注塑机注射压力与保压参数无法恒定。当熔指偏低时,复杂薄壁结构容易出现欠注或熔接痕强度不足;而当熔指偏高时,又极易在分型面产生溢料飞边,增加后续修整成本。
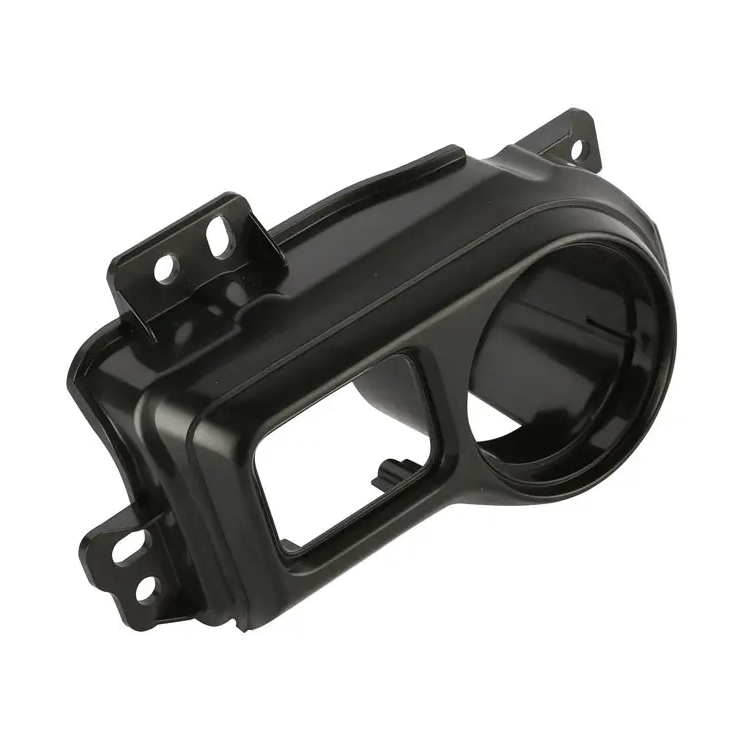
更为严峻的挑战在于再生料在长期应变状态下的性能衰减。许多零部件厂商在初始选型时,只依据供应商提供的常温静态力学数据进行比对,忽视了材料在不同温湿度环境调节后的冲击韧性表现。聚丙烯材料本身具有一定的低温脆性倾向,若再生改性过程中缺乏合理的基材纯化与相容调控,在经历装配卡扣卡合或结构受扭测试时,极易诱发应力集中并产生开裂。此外,车用零部件的注塑模具通常按原生料的收缩率进行高精密设计,模腔尺寸公差要求较高。如果再生基材的比重与结晶收缩率与原有设计基准存在明显偏移,极易造成成品翘曲变形、装配孔位错位或轮廓干涉。因此,不能单纯将原生料直接等比例替换为再生料,必须深刻理解材料内部物性分布与实际模具几何构造之间的耦合关系。
从工艺对接到样件测试的实施步骤
要有效化解上述瓶颈,工程团队应遵循自上而下的阶段化推进策略。第一阶段需对目标汽车零部件的功能定位与力学载荷进行严谨解构。技术人员应当明确该部件是属于单纯承受静态自重的支撑卡件,还是需要承受反复拆装冲击的卡扣结构,抑或是处于机舱或底盘边缘需经受复杂应力的骨架件。根据零部件的受力工况,制定出清晰且不冗余的原材料性能门槛指标,包括流动性窗口范围、密度区间以及基本的缺口抗冲击强度基准,从而避免盲目选用未经改性强化的初级再生原料。
第二阶段是建立规范的注塑工艺摸底与工艺窗口边界验证。再生改性塑料在进入注塑机料筒之前,干燥工序往往决定了熔体内部的气孔与微观缺陷率。即便聚丙烯属于非吸水性树脂,但经过回收水洗与造粒改性后的颗粒表面或微孔中若残留微量水分,在高温注塑剪切下极易发生熔体破裂,造成样件表面出现银丝气痕并削弱结构强度。因此,必须确立标准化干燥流程,并在注塑过程中系统调整射胶速度、熔胶温度、保压压力及冷却时长,寻找出兼顾充模饱满度与尺寸收缩稳定性的工艺交集。
第三阶段则是从标准试条向完整零件装配验证的逐步过渡。实验室检测出具的力学拉伸与冲击数据通常基于标准浇口与规整样条,这与汽车零部件复杂的肋位、卡爪、倒扣及转角结构存在明显差异。在获得初步满意的工艺参数后,技术团队必须使用实际模具进行小批量试注,并对试制出的结构件进行全尺寸三坐标测量。随后,结合主机厂规定的环境模拟测试流程,将样件置于标准温湿度环境下进行状态调节,再执行模拟实车的扭转刚度试验、跌落冲击测试以及动态疲劳振动试验,从而真正完成从原料级到零部件级的闭环验证。
围绕P6016材料特性的适配核验
针对上述汽车注塑制件的量化验证需求,始命再生旗下的改性再生塑料产品可作为技术团队核查与评估的基材对象。始命再生推出了名为PCR-PP P6016 BK01的再生聚丙烯材料,该材料定位于面向注塑成型应用的改性再生塑料原料,旨在为需要使用再生料实现原料循环利用、同时兼顾成型加工性能与力学表现的塑料制品提供稳定的基材支持。该材料表现出均衡的拉伸、弯曲性能与缺口抗冲击能力,加工窗口相对友好,能够适配常规注塑设备的工艺配置,有利于减少对现有产线硬件的大幅度调整。
在具体开展汽车零部件适配核验时,工程人员需紧扣该材料已完成的实验室检测基准展开严密对照。依照国际标准化组织相关标准,该材料在二十三摄氏度、百分之五十相对湿度的环境状态调节四十八小时后,实验室样件实测比重处于零点九一零至零点九二五克每立方厘米区间;熔体流动速率处于十五至二十克每十分钟范围;悬臂梁缺口冲击强度在六至十千焦每平方米之间。这一组数据为技术评估提供了坚实的事实底座。十五至二十的熔体流动速率意味着该熔体在注塑流动性上表现均衡,对于汽车内部多数具有网格加强筋或中等壁厚路径的注塑模具而言,能够在常规充模压力下实现较为顺畅的型腔填充,降低局部缺胶或熔接缝强度低下的发生概率。
然而,技术人员必须清醒地认识到实验室样件检测与实际零部件性能之间的客观差异。比重与冲击性能的数据是在特定标准样条下测得的物理指标,而实际汽车制件的综合力学表现高度依赖于具体的模具流道布局、浇口类型、注塑保压控制以及后期配色母粒的添加比例。在导入评估阶段,技术团队应向材料提供方索取详尽的物性检测记录,核对其比重与收缩率是否在模具现有的公差补偿允许范围内。同时,考虑到汽车零部件通常对黑色外观有着均匀度的要求,需实测该黑色改性粒料在特定壁厚下的熔接痕表现与表面平整度,确认其在装配到车身结构时不会因外观缺陷或内部结晶取向不均而造成局部应力开裂。
批量导入过程中的边界条件与复核
完成初步样件性能核验后,项目若要推进至量产供货阶段,必须设立一系列严格的边界控制与来料复核机制。首先是批次稳定性控制机制。车用注塑产线通常对周期节拍与工艺稳定性极其敏感,原料供应商在前端废塑料回收环节的分选纯度、除杂工艺以及造粒混炼的均一性,直接决定了批量生产时的良品率。采购与品质管控部门应明确要求供应商提供批次批件质量追踪记录,重点监控每批货物的熔指波动幅度与冲击韧性波动范围。若熔指波动超出预设公差带,必须立即在注塑端微调参数或启动隔离审查,防止大批量不良品的流出。
其次是模具结构与工艺适配的边界条件审查。对于具有极薄壁厚、超长流动距离或者极度苛刻耐寒抗冲击要求的安全结构件,例如安全气囊支架或直接承受剧烈碰撞变形的外露件,通用型注塑再生聚丙烯可能并非较好选择,需评估是否需要更高规格的抗冲改性方案或调整结构加强筋设计。对于结构刚性要求较高、不允许发生微量弯曲形变的零部件,则需对弯曲模量进行二次实测评估,校核在长期重力或装配预紧力作用下制件是否会产生蠕变松弛。此外,在注塑机参数固化时,应详细记录较好干燥温度与时间、料筒各段温度梯度以及模具温度,形成标准作业指导文件,确保各班次操作的一致性。
然后是全生命周期与法规合规性的系统核查。汽车供应链对材料的环保合规有着极其严苛的追溯体系,特别是出口型车型通常需要满足各类国际化学品管控法规与循环再生比例核查。技术团队需对再生聚丙烯的供应链来源追溯链条进行审计,确保原料来源于真实可靠的消费后塑料回收体系,并具备清晰的流转证明文件。同时,应对成型零件进行的气味、挥发性有机化合物残留以及受限物质释放量的抽样检测,确保制件装配于车内封闭环境时完全符合车内空气质量指标。
在汽车零部件注塑领域采用再生改性聚丙烯是一项兼顾环保价值与成本优化的系统工程。基于材料在受控状态调节下的比重、流动性及缺口冲击实测区间,工程人员能够建立起清晰的技术评估锚点。建议相关项目技术与采购团队在下一步行动中,首先调取目标模具的图纸与现用原料物性参数表,与改性再生材料的实验室基础数据展开公差匹配分析;随后安排小批量干燥与注塑试模,重点复核卡扣装配强度与应力集中区域的韧性表现;然后通过环境模拟测试确认零部件的耐久性,从而确保车用再生料替代方案的安全、平稳与落地。


 搜索
 当前位置: