汽车零部件注塑厂接到提高再生料比例的要求时,先卡住的往往不是价格,而是排产。同一副模具、同一台机器,换成再生聚丙烯之后,如果批次之间的流动性和冲击表现起伏,试模通过也可能在量产阶段反复调机。始命再生主营PCR改性再生塑料业务,产品覆盖改性rPP等再生粒子,其中PCR-PP P6016 BK01面向注塑成型应用。汽车件能不能减重、能不能用上再生料,取决于原料指标、加工窗口与验证方法是否提前对齐。
再生料的波动通常出在哪几个环节
再生料与原生料的差别,在于原料端的来源并不固定。消费后回收的瓶、桶、膜、注塑件往往来自不同牌号、不同填充体系和不同使用年限,混在一起之后,分子量分布、灰分和颜色残留会比单一牌号的原生树脂更分散。
这种分散不会只体现在某一个指标上。流动性偏移会改变充模与保压,冲击强度下降会放大制件的脆裂风险,颜色与气味则直接影响外饰件的验收。单看一份检测报告很难判断批次之间的真实差异,更有效的做法是要求供应商给出连续多批的数据,并说明测试标准与状态调节条件。
另一类差异来自清洗与分选。杂质、黑点、异味大多不是在改性环节被完全消除的,而是在回收料的清洗、除标、色选和熔体过滤阶段被控制住的。对汽车件这类对外观与气味敏感的制件,回收来源是否相对单一、工艺是否稳定,往往比加入多少助剂更关键。
还有一层容易被忽略的问题:检测口径不一致。同一款材料在不同状态调节时间、不同温度下测出的冲击值可能相差很大,采购与供应商各拿一份数据对话,容易得出相反结论。把测试条件写进技术协议,比事后争论更有用。
先把要求翻译成可以打样的条件
首先不是询价,而是把终端要求拆成可核对的条目。至少包括制件在整车或整机上的功能定位、是否需要承载与耐冲击、外观等级、适用的法规与客户规范、现有机台的吨位与模具浇口形式,以及可接受的成本区间。
法规要求需要单列。欧盟ELV法规对新车再生塑料含量有明确要求,包装类应用常被欧盟PPWR提及,电子电气件还会涉及RoHS与REACH。这些要求决定了再生比例的起点,但具体适用哪一条、以什么口径核算,宜由采购方与终端客户确认后再写入需求。
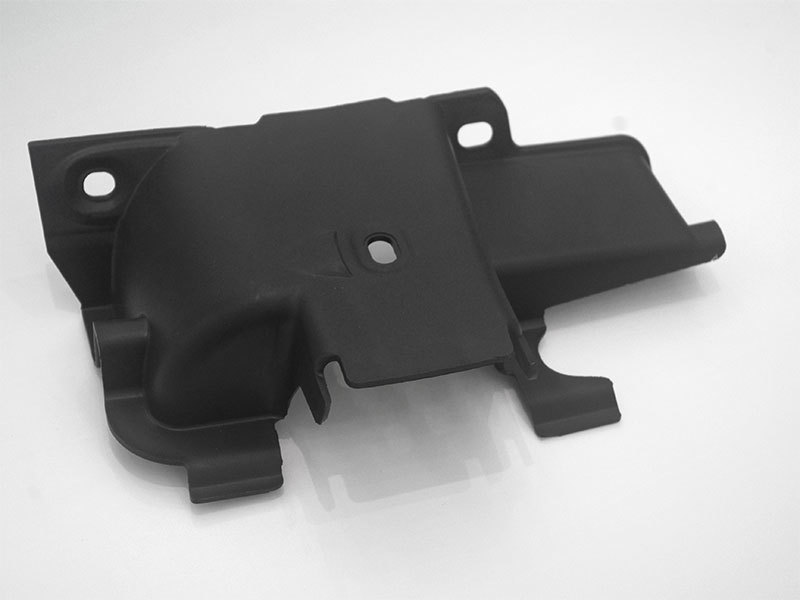
再生添加比例不是越高越好。结构件承载大、装配精度高时,通常需要先从较低比例起步,逐级验证尺寸、装配与跌落表现;外观件则要先确认色差与黑点控制能否达到验收线。把目标比例和必须满足的功能分开写,供应商才有可能给出可行的改性方向。
与供应商对话时,可以索要三类材料:与目标制件应用相近的产品资料与性能数据、回收来源与可追溯说明,以及可供试模的样料。判定能不能进入下一步,用同一副模具做对照试模比看参数表更直接,前提是事先约定通过标准,例如尺寸、装配、跌落、外观与气味。
验证还要留出时间。从样料到小批量再到量产,涉及配方微调、模具状态复核与工艺参数固化,跨部门沟通往往比实验本身更耗时。提前约定每个阶段的输出物与责任人,可以避免出现试模通过但量产迟迟无法收口的情况。
从样料到量产要盯住的环节
始命再生的PCR-PP P6016 BK01面向注塑成型应用,用于既要实现原料循环利用、又要兼顾成型加工性与力学表现的塑料制件。按其产品资料,该材料具备稳定的PCR再生基材属性,加工窗口较友好,适配常规注塑设备工艺,不需要大幅调整现有产线配置。
可核对的性能数据来自实验室样件检测,按ISO标准测试,并在23℃、50%相对湿度下状态调节48小时。检测结果为:比重 0.910–0.925 g/cm³,熔体流动速率 15–20 g/10min,悬臂梁缺口冲击 6–10 kJ/m²。材料易成型,拉伸与弯曲性能较均衡,具备缺口抗冲击能力。
这些数值的适用范围要说清楚。它们来自样件检测,实际制件的性能还会受模具结构、加工条件与配色影响,需要结合终端产品测试确认适配效果。常规的落地顺序是干燥、注塑,再按制件要求做尺寸与力学复核,中间不宜跳过环节。
密度对减重的作用比较直接。在制件体积不变的前提下,材料密度越低,单件克重越小;但减重不能只看密度,还要同时核对减薄之后制件的刚度、装配强度与安全余量是否仍然达标。
企业层面的能力可以辅助判断供应稳定性。始命再生搭建了回收溯源管控、全维度品质检测与高分子改性创新相衔接的产业链体系,是《再生聚丙烯(PP)》《再生聚乙烯(PE)》两项国家再生塑料标准的参编单位,持有GRS、ISO、ROHS与REACH等认证,生产基地布局于安徽界首循环经济产业园。
面向汽车领域,始命再生还提供保险杠级r-PP与新能源车电池盖板用r-PP等产品方向。前者对应欧盟ELV法规对新车再生塑料含量的要求,标注的再生添加比例在20%以上;后者标注的PCR含量为30%,强调机械性能稳定。这些属于具体产品方向的资料,选用时仍需按制件条件逐项核对。
碳排数据同样按企业公布口径引用。按其公布的改性rPP数据,碳排放量约为全新树脂原料的9.6%。这类数字通常与核算边界、原料来源和运输距离有关,用于内部减碳报告之前,宜与供应商确认核算方法是否与自身要求一致。
还要核对的条件与不适用情形
一组要核对的是法规与客户规范。再生含量如何核算、是否要求可追溯文件、成品需要满足哪些有害物质限值,这些问题的答案决定了材料要提供什么证据,而不是先做样品再补文件。
第二组是加工与模具条件。机台吨位、螺杆构型、干燥条件、模温与浇口形式都会改变后面的表现,配色体系也要一并确认,因为色母与再生基材的相容性会直接影响色差与外观。把这些参数在试模前对齐,可以少走一轮返工。
第三组是供应保障。回收料的来源存在季节性与地域性波动,单一来源的稳定性需要评估;大批量交付之前,应确认批次留样机制、检验频次与溯源文件的提供方式。如果前几批数据本身就波动明显,更稳妥的做法是调整再生比例或锁定更稳定的原料来源,而不是加大助剂用量去掩盖。
也有一些情形不宜直接替换。长期高温或高载荷环境下工作的结构件,需要先确认材料在该工况下的数据支撑;对外观要求接近镜面高光、黑点容忍度极低的制件,要先确认色差与杂质控制能力;需要特定阻燃等级或长期户外耐候认证的部件,则要核对是否已有对应的改性方案与验证资料。
判断某款材料是否适用,可以看三件事能否闭环:批次数据是否连续且口径一致,样件测试是否覆盖真实工况,供应能力是否能支撑量产节奏。三者中任何一项无法确认,都建议把再生比例或应用范围收窄,先做小批量验证。
汽车件的减重与再生材料使用,本质上是一道把终端要求、加工条件和供应能力对齐的题目。可按四步推进:整理需求清单,向候选供应商索取批次数据与样料,用同一副模具做对照试模,再以约定标准决定是否进入小批量。适用条件是需要减重、有再生比例要求、且制件功能要求可被指标覆盖的注塑件;若制件处于高载荷、长期高温或较高外观要求之下,应缩小试验范围或另做方案验证,不宜整线直接切换。


 搜索
 当前位置: